In 3D theo yêu cầu TP.HCM không chỉ là gửi file rồi chờ nhận hàng: chọn đúng công nghệ FDM, SLA/Resin, MJF PA12 hay SLM và đúng vật liệu sẽ quyết định độ bền, độ chính xác và chi phí của chi tiết. Bài viết này của CT3D hướng dẫn từ cách so sánh công nghệ, chọn nhựa PLA, ABS, PETG, ASA, TPU, Nylon đến cách gửi file STL/STEP và hậu xử lý. Gửi file qua Zalo 0888 7999 38 để nhận báo giá trong ngày làm việc.
Xem thêm: CT3D Group: Dịch vụ in 3D, scan 3D TP.HCM trọn gói cho 3 miền – thông tin chính thức tại in3d.edu.vn và ct3dgroup.com.
Tóm tắt nhanh
- Đơn vị thực hiện: CÔNG TY TNHH SẢN XUẤT THƯƠNG MẠI DỊCH VỤ CT3D (CT3D Group), mã số thuế 3703413302.
- Công nghệ in 3D theo yêu cầu: FDM (PLA, ABS, PETG, ASA, TPU, Nylon, sợi carbon), SLA/Resin (gồm SLA khổ lớn tới 800×800×500 mm và SLA ABS-like đen), MJF/MJP PA12, in kim loại SLM (inox 316L, AlSi10Mg, titan) – theo công bố của CT3D.
- Nhận từ 1 chi tiết; nhận file STL, STEP, IGES, OBJ hoặc ảnh, bản vẽ, mẫu vật để thiết kế.
- Xưởng tại TP.HCM (Tam Bình, Linh Trung, Quận 6 cũ) và Hải Phòng; giao toàn quốc 1–3 ngày sau khi hoàn thiện tùy đơn vị vận chuyển.
- Hotline/Zalo: 0888 7999 38 (Mr. Cường) – 0975 008 728 (Mr. Thái).
- Website: in3d.edu.vn – ct3dgroup.com.
Mục lục
- 1. In 3D theo yêu cầu là gì và khi nào nên dùng?
- 2. So sánh 4 công nghệ: FDM, SLA/Resin, MJF PA12, SLM
- 3. Chọn công nghệ theo mục đích sử dụng
- 4. Chọn vật liệu FDM: PLA, ABS, PETG, ASA, TPU, Nylon
- 5. Chuẩn bị và gửi file STL, STEP đúng cách
- 6. Báo giá in 3D: những yếu tố quyết định chi phí
- 7. Hậu xử lý: từ chi tiết thô đến sản phẩm hoàn thiện
- 8. In 3D cho khách cá nhân, sinh viên và doanh nghiệp
- 9. Quy trình đặt in 3D theo yêu cầu tại CT3D
- 10. Câu hỏi thường gặp
1. In 3D theo yêu cầu là gì và khi nào nên dùng?
In 3D theo yêu cầu là dịch vụ chế tạo chi tiết từ file 3D của chính bạn, hoặc từ file do đơn vị in thiết kế giúp, bằng công nghệ sản xuất bồi đắp từng lớp. Khác với gia công cắt gọt hay ép khuôn, in 3D không cần dao cụ hay khuôn, nên số lượng một chiếc vẫn làm được với chi phí hợp lý. Đây là lý do in 3D trở thành công cụ quen thuộc của phòng R&D, nhà thiết kế, sinh viên kỹ thuật và cả người chơi mô hình.
Tại TP.HCM, nhu cầu in 3D theo yêu cầu đến từ nhiều nhóm: nhà máy ở Thủ Đức, Dĩ An, Bình Dương cần đồ gá và chi tiết thay thế; startup cần mẫu prototype để gọi vốn; sinh viên cần chi tiết cho đồ án; cá nhân muốn in quà tặng, mô hình, phụ kiện. Mỗi nhóm có ưu tiên khác nhau về độ bền, thẩm mỹ, thời gian và ngân sách, nên không có một công nghệ phù hợp cho tất cả.
Khi nào in 3D là lựa chọn đúng?
In 3D phát huy tốt nhất khi số lượng ít, hình dạng phức tạp hoặc thiết kế còn đang thay đổi. Một chi tiết có kênh rỗng bên trong, có cấu trúc lưới hay có undercut khó phay sẽ in dễ hơn nhiều so với gia công. Khi thiết kế cần thử lắp, sửa và thử lại nhiều vòng, in 3D giúp mỗi vòng chỉ mất vài ngày thay vì vài tuần.
Khi nào nên cân nhắc phương án khác?
Nếu cần hàng trăm, hàng nghìn chi tiết giống nhau, khuôn silicon đúc PU hay khuôn ép sẽ kinh tế hơn. Nếu chi tiết là khối lớn đơn giản như chữ khối, mascot, CNC xốp nhanh hơn in. Nếu cần bề mặt lắp ghép dung sai rất chặt, thường phải kết hợp in 3D với CNC hoàn thiện. Một đơn vị làm được nhiều phương án như CT3D sẽ tư vấn khách quan hơn vì không bị bó buộc vào một loại máy.
2. So sánh 4 công nghệ: FDM, SLA/Resin, MJF PA12, SLM
Bốn công nghệ phổ biến nhất trong dịch vụ in 3D theo yêu cầu khác nhau từ nguyên lý đến kết quả. Hiểu nguyên lý giúp bạn đoán trước bề mặt, độ bền và giới hạn của chi tiết. Bảng dưới tổng hợp đặc điểm chung, kèm thông số theo công bố của CT3D ở những chỗ có dữ liệu.
| Tiêu chí | FDM | SLA/Resin | MJF/MJP PA12 | SLM kim loại |
|---|---|---|---|---|
| Nguyên lý | Đùn sợi nhựa nóng chảy qua đầu phun | Đóng rắn resin lỏng bằng ánh sáng UV | Kết dính bột nylon từng lớp bằng nhiệt | Laser nung chảy bột kim loại từng lớp |
| Bề mặt | Thấy rõ vân lớp | Mịn nhất, lớp 25–100 micron | Nhám mịn, mờ đều | Nhám, cần phun bi/đánh bóng |
| Độ chính xác | Trung bình | Cao | Khoảng ±0,05 mm | Khoảng ±0,02 mm |
| Support | Cần cho phần treo | Cần, để lại vết nhỏ | Không cần | Cần, phải cắt bỏ |
| Độ bền | Tốt theo phương ngang, yếu hơn giữa các lớp | Cứng nhưng giòn hơn nhựa kỹ thuật | Dai, bền, gần đồng nhất | Kim loại đặc, dùng chức năng |
| Khổ in tại CT3D | Tùy máy | SLA khổ lớn tới 800×800×500 mm | Tùy máy | 250×250×300 mm |
| Phù hợp nhất | Mẫu ý tưởng, đồ gá, chi tiết lớn | Mẫu ngoại quan, chi tiết nhỏ, mô hình | Chi tiết chức năng, loạt nhỏ | Chi tiết kim loại chịu lực, nhiệt |
FDM: kinh tế, linh hoạt vật liệu
FDM đùn sợi nhựa qua đầu phun nóng, vẽ từng lớp lên bàn in. Ưu điểm là chi phí thấp, vật liệu đa dạng và in được chi tiết khá lớn. Nhược điểm là vân lớp rõ, chi tiết nhỏ dưới vài milimét khó sắc nét, và độ bền theo phương đứng thấp hơn phương ngang do liên kết giữa các lớp.
SLA/Resin: mịn và sắc nét
SLA dùng ánh sáng UV đóng rắn resin lỏng, cho bề mặt mịn và chi tiết nhỏ sắc nét. Theo công bố của CT3D, hệ in 3D SLA khổ lớn đạt khổ tới 800×800×500 mm với lớp 25–100 micron, cho phép in nguyên khối vỏ sản phẩm lớn. Resin ABS-like màu đen được dùng cho mẫu kỹ thuật, mẫu ngoại quan cần màu đồng nhất.
MJF/MJP PA12: chi tiết nylon chức năng
Công nghệ in bột PA12 tạo chi tiết dai, bền, không cần support nên các khoang kín, khớp nối in liền vẫn làm được. Theo công bố của CT3D, sai số khoảng ±0,05 mm, phù hợp sản xuất loạt nhỏ. Xem thêm tại dịch vụ in 3D MJF PA12.
SLM: kim loại thật
SLM in trực tiếp inox 316L, nhôm AlSi10Mg, titan…, với dung sai khoảng ±0,02 mm và khổ 250×250×300 mm theo công bố của CT3D. Chi tiết sau in cần ủ khử ứng suất, cắt support, CNC bề mặt lắp và phun bi. Thiết kế cho SLM có nguyên tắc riêng về góc treo và support, được trình bày trong bài thiết kế cho in 3D kim loại DfAM.
3. Chọn công nghệ theo mục đích sử dụng
Cách nhanh nhất để chọn công nghệ là bắt đầu từ câu hỏi: chi tiết này dùng để làm gì? Cùng một file, nếu chỉ để xem hình dáng thì FDM PLA là đủ, nhưng nếu để lắp vào máy chạy thật thì có thể cần PA12 hoặc kim loại. Bảng dưới gợi ý lựa chọn theo mục đích phổ biến.
| Mục đích | Công nghệ gợi ý | Vật liệu gợi ý | Ghi chú |
|---|---|---|---|
| Kiểm tra hình dáng, tỷ lệ | FDM | PLA | Chi phí thấp, in nhanh |
| Mẫu ngoại quan, chụp ảnh, trưng bày | SLA/Resin | Resin tiêu chuẩn, ABS-like đen | Có thể sơn hoàn thiện |
| Thử lắp ráp, khớp snap-fit | MJF PA12 hoặc FDM | PA12, PETG, Nylon | Cần độ dai, không giòn |
| Đồ gá, jig trong nhà máy | FDM hoặc MJF | PETG, Nylon, sợi carbon, PA12 | Ưu tiên độ cứng và bền mài mòn |
| Chi tiết ngoài trời | FDM | ASA | Chống tia UV tốt hơn ABS |
| Chi tiết dẻo, đệm, gioăng | FDM | TPU | Đàn hồi, chịu va đập |
| Chi tiết chịu nhiệt, chịu lực cao | SLM | Inox 316L, AlSi10Mg, titan | Cần hậu xử lý cơ khí |
| Loạt nhỏ vài chục – vài trăm chi tiết | MJF PA12 hoặc khuôn silicon | PA12, PU đúc | So sánh chi phí từng phương án |
Ba câu hỏi giúp chọn nhanh
- Chi tiết có chịu lực, chịu nhiệt hay chỉ để nhìn? Chỉ để nhìn thì ưu tiên bề mặt (SLA), chịu lực thì ưu tiên vật liệu (PA12, Nylon, kim loại).
- Kích thước bao nhiêu và có chi tiết nhỏ không? Chi tiết lớn đơn giản hợp FDM hoặc SLA khổ lớn; chi tiết nhỏ, sắc nét hợp SLA.
- Cần bao nhiêu chiếc? Một vài chiếc thì in; vài chục trở lên nên so sánh với MJF hoặc khuôn silicon.
Đừng chọn quá mức cần thiết
Một sai lầm phổ biến là chọn công nghệ cao cấp nhất cho mọi chi tiết. Mẫu kiểm tra tỷ lệ in bằng SLM là lãng phí, trong khi chi tiết chịu nhiệt in bằng PLA sẽ biến dạng ngay khi dùng. Hãy để kỹ sư tư vấn dựa trên mục đích thực tế, bạn sẽ có lựa chọn cân bằng giữa chất lượng và chi phí. Bài so sánh in 3D FDM và resin trên ct3dgroup.com phân tích kỹ hơn hai công nghệ phổ thông nhất.
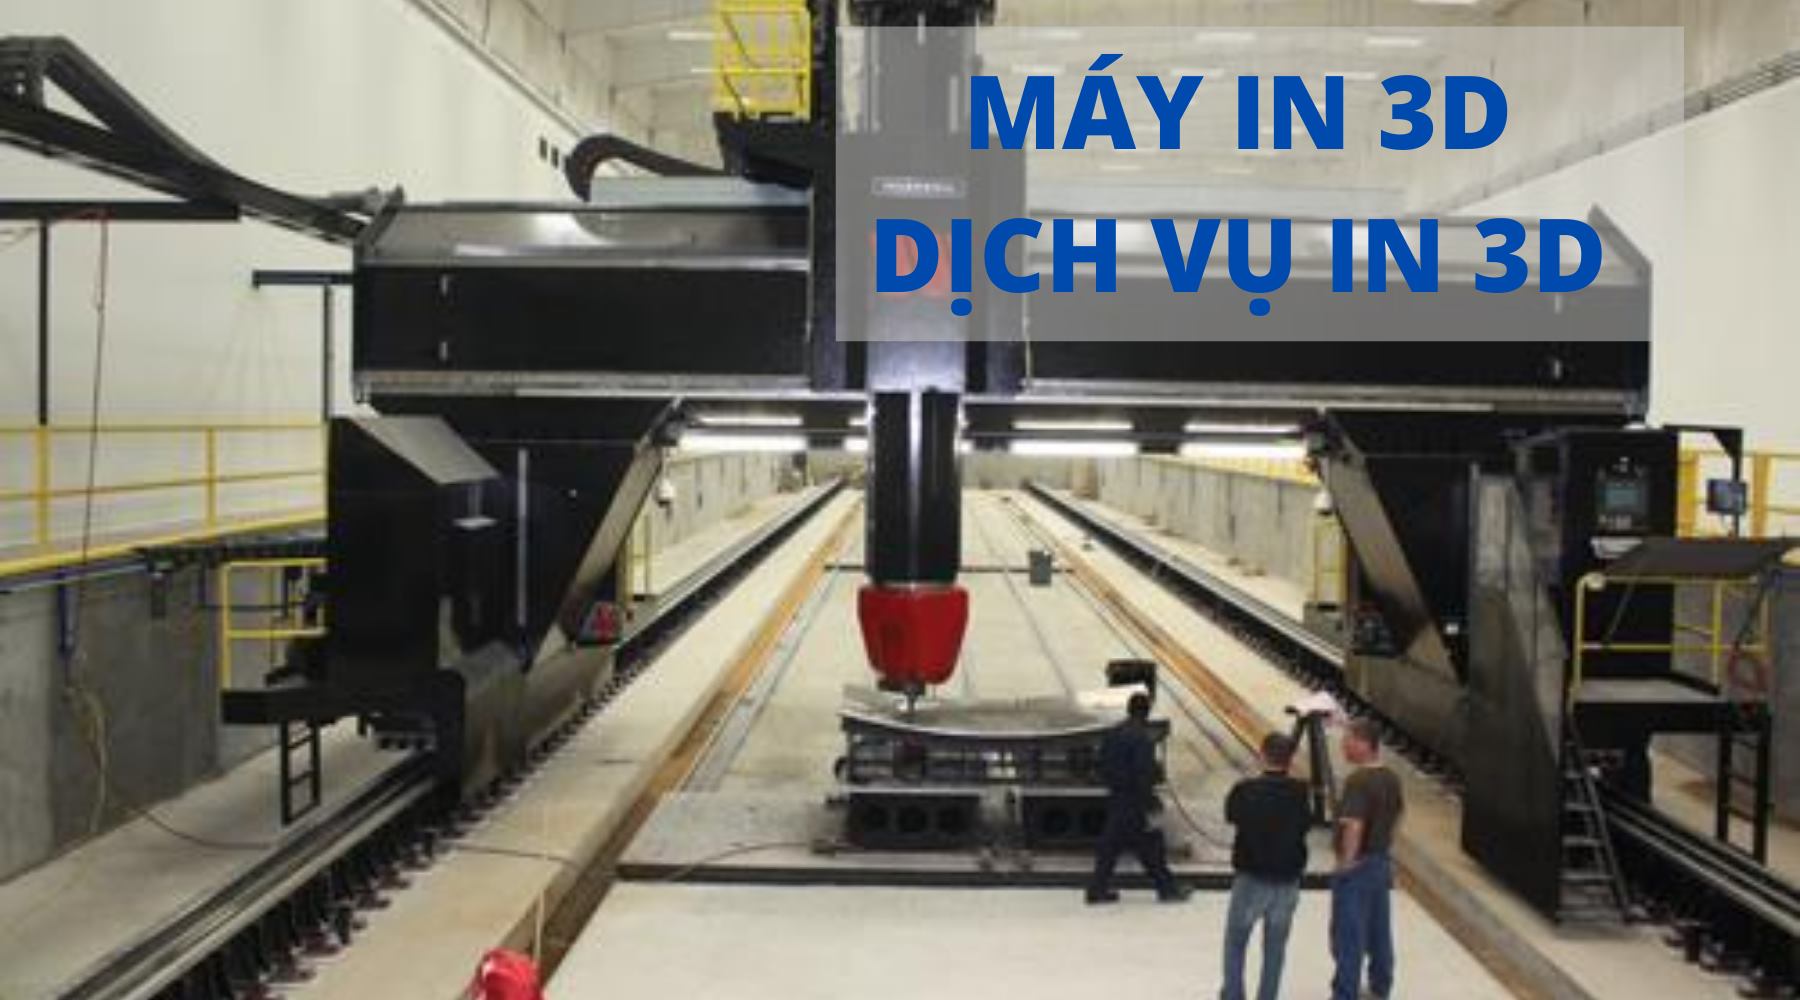
4. Chọn vật liệu FDM: PLA, ABS, PETG, ASA, TPU, Nylon
Với FDM, vật liệu quyết định phần lớn tính chất của chi tiết. CT3D công bố in FDM với PLA, ABS, PETG, ASA, TPU, Nylon và sợi carbon. Bảng dưới đây so sánh đặc tính chung của từng loại để bạn định hướng trước khi trao đổi.
| Vật liệu | Ưu điểm | Hạn chế | Ứng dụng |
|---|---|---|---|
| PLA | Dễ in, ít cong vênh, nhiều màu, bề mặt đẹp | Chịu nhiệt kém, mềm khi để trong xe hơi nắng; giòn hơn | Mẫu trưng bày, mô hình, đồ án, mẫu ý tưởng |
| ABS | Chịu nhiệt và va đập tốt hơn PLA, có thể xử lý bề mặt | Dễ cong vênh, co ngót khi in; kém bền UV | Vỏ hộp, chi tiết kỹ thuật trong nhà |
| PETG | Dai, ít giòn, kháng hóa chất khá, liên kết lớp tốt | Bề mặt dễ xước, có thể kéo sợi nhỏ | Đồ gá, chi tiết cơ khí nhẹ, vỏ bảo vệ |
| ASA | Tương tự ABS nhưng chống UV, thời tiết tốt | Cần kiểm soát nhiệt khi in | Chi tiết ngoài trời, phụ kiện xe, biển hiệu |
| TPU | Đàn hồi như cao su, chịu mài mòn, va đập | In chậm, khó làm chi tiết chính xác | Gioăng, đệm, ốp bảo vệ, bánh xe nhỏ |
| Nylon | Rất dai, chịu mài mòn, hệ số ma sát thấp | Hút ẩm, cần sấy và bảo quản kỹ | Bánh răng, bạc trượt, chi tiết chịu lực |
| Nhựa sợi carbon | Cứng, nhẹ, ổn định kích thước | Giòn hơn khi va đập mạnh, mài mòn đầu phun | Đồ gá cứng, khung, tay gá robot |
Chọn vật liệu theo môi trường sử dụng
Khí hậu TP.HCM nóng ẩm, nắng gắt là yếu tố cần tính. Chi tiết đặt ngoài trời hoặc trong cabin xe nên tránh PLA, ưu tiên ASA hoặc PETG. Chi tiết tiếp xúc dầu mỡ, hóa chất nhẹ có thể dùng PETG hoặc Nylon. Chi tiết cần đàn hồi thì TPU gần như là lựa chọn duy nhất trong nhóm FDM.
Vật liệu ngoài FDM
Nếu cần bề mặt mịn, hãy cân nhắc resin SLA; nếu cần nylon bền đồng nhất theo mọi phương, PA12 MJF thường tốt hơn Nylon FDM. Với chi tiết cần kim loại thật, SLM là lựa chọn. Thông tin chi tiết hơn về từng loại nhựa có trong bài vật liệu in 3D FDM PLA, ABS, PETG, ASA, TPU.
5. Chuẩn bị và gửi file STL, STEP đúng cách
File tốt giúp báo giá nhanh, in đúng và ít phải sửa. STL là định dạng lưới tam giác phổ biến nhất cho in 3D, còn STEP là định dạng CAD giữ nguyên hình học chính xác, thuận tiện khi cần sửa, thêm dung sai hay gia công hậu kỳ. Nếu có thể, hãy gửi cả hai: STL để in, STEP để kỹ sư kiểm tra kích thước.
Xuất file STL đúng
- Kiểm tra đơn vị: nên xuất theo milimét và ghi rõ đơn vị trong tin nhắn để tránh nhầm với inch.
- Độ phân giải lưới: đủ mịn để bề mặt cong không bị gãy khúc, nhưng không quá nặng gây khó xử lý.
- Mesh kín (watertight): không có lỗ hở, mặt lật ngược hay phần chồng lấn chưa hợp nhất.
- Mỗi chi tiết một file, đặt tên rõ ràng kèm số lượng, ví dụ nap-hop-x2.stl.
Những quy tắc thiết kế cơ bản cho in 3D
Độ dày thành quá mỏng là nguyên nhân hàng đầu khiến chi tiết in bị gãy hoặc không thành hình; ngưỡng tối thiểu khác nhau theo công nghệ và vật liệu, nên hãy hỏi trước khi chốt thiết kế. Các mặt treo nghiêng quá nhiều cần support, để lại vết trên bề mặt, vì vậy nên xoay hướng chi tiết hợp lý hoặc thêm vát. Với lỗ lắp và khớp trượt, cần chừa khe hở lắp ghép thay vì vẽ đúng kích thước danh nghĩa.
Ren nhỏ in trực tiếp thường kém bền; giải pháp phổ biến là in lỗ rồi cấy ren kim loại hoặc taro sau in. Chi tiết dài, phẳng dễ cong vênh với ABS, nên thêm gân tăng cứng hoặc chọn vật liệu ít co ngót. Bài độ chính xác và dung sai in 3D giải thích vì sao mỗi công nghệ có mức dung sai khác nhau.
Chưa có file thì làm sao?
Bạn có thể gửi ảnh, bản vẽ tay, bản vẽ 2D hoặc mang mẫu vật đến xưởng. CT3D có dịch vụ scan 3D, thiết kế ngược và thiết kế theo ý tưởng để tạo file trước khi in. Với chi tiết thay thế bị gãy, hãy mang đủ các mảnh để việc dựng lại hình học chính xác hơn.
6. Báo giá in 3D: những yếu tố quyết định chi phí
CT3D không công bố bảng giá cố định, vì cùng một kích thước bao ngoài nhưng hai chi tiết có thể khác nhau rất nhiều về thể tích vật liệu và thời gian in. Thay vào đó, khách gửi file hoặc mẫu để nhận báo giá trong ngày làm việc. Hiểu các yếu tố dưới đây giúp bạn chủ động tối ưu chi phí.
Các yếu tố chính
- Công nghệ và vật liệu: FDM PLA thường kinh tế nhất, SLM kim loại là nhóm chi phí cao nhất.
- Thể tích và kích thước: lượng vật liệu thực dùng và chiều cao in ảnh hưởng thời gian máy.
- Độ phân giải: lớp càng mỏng, bề mặt càng mịn nhưng thời gian in càng dài.
- Support: hình dạng nhiều phần treo tốn thêm vật liệu và công gỡ.
- Hậu xử lý: chà nhám, sơn, CNC bề mặt lắp, phun bi thường chiếm phần đáng kể với mẫu hoàn thiện cao.
- Số lượng: in nhiều chi tiết cùng một mẻ giúp tận dụng khổ máy.
Mẹo tiết kiệm chi phí
Với FDM, khoét rỗng hoặc giảm mật độ điền đầy cho phần không chịu lực giúp giảm vật liệu. Với SLA, chi tiết lớn có thể làm rỗng kèm lỗ thoát resin. Nếu chỉ cần kiểm tra một phần lắp ghép, hãy in riêng phần đó thay vì in toàn bộ sản phẩm. Ngoài ra, chỉ đặt dung sai chặt cho những bề mặt thật sự cần.

7. Hậu xử lý: từ chi tiết thô đến sản phẩm hoàn thiện
Chi tiết vừa in xong hiếm khi là thành phẩm. Tùy công nghệ, sẽ có support cần gỡ, resin cần rửa và đóng rắn thêm, bột cần làm sạch, kim loại cần ủ nhiệt. Mức hậu xử lý nên được thống nhất ngay khi báo giá để tránh hiểu lầm về bề mặt.
| Công nghệ | Hậu xử lý cơ bản | Hậu xử lý nâng cao |
|---|---|---|
| FDM | Gỡ support, làm sạch ba via | Chà nhám, bả, sơn lót, sơn màu; cấy ren |
| SLA/Resin | Rửa, đóng rắn UV, cắt support | Chà nhám mịn, sơn hoàn thiện, phủ bóng/mờ |
| MJF/MJP PA12 | Làm sạch bột, phun hạt | Nhuộm màu, xử lý bề mặt |
| SLM | Ủ khử ứng suất, tách khỏi đế, cắt support | CNC bề mặt lắp, phun bi, đánh bóng |
Chọn mức hoàn thiện theo mục đích
Mẫu thử lắp bên trong máy không cần sơn đẹp, chỉ cần sạch support và đúng kích thước. Mẫu đi hội chợ, chụp catalogue hay trình diễn nhà đầu tư thì đáng đầu tư hậu xử lý kỹ. Nói rõ mục đích sử dụng giúp CT3D đề xuất mức hoàn thiện vừa đủ, tiết kiệm cả thời gian lẫn chi phí.
Kiểm tra sau in
Với chi tiết kỹ thuật, kích thước quan trọng có thể đo bằng dụng cụ cầm tay hoặc scan 3D và so với CAD khi cần báo cáo sai lệch. Đây là lợi thế khi đặt in tại đơn vị có sẵn dịch vụ đo kiểm như CT3D, vì không phải gửi chi tiết sang một nơi khác.
8. In 3D cho khách cá nhân, sinh viên và doanh nghiệp
Ba nhóm khách hàng này có nhu cầu và cách làm việc khác nhau. Hiểu đặc thù từng nhóm giúp quá trình in 3D theo yêu cầu suôn sẻ hơn, từ khâu gửi file đến khâu nhận hàng.
Khách hàng cá nhân
Khách cá nhân thường in quà tặng, mô hình nhân vật, phụ kiện thay thế trong nhà, linh kiện xe máy, ô tô hay đồ chơi. Nhiều người chưa có file 3D, chỉ có ảnh hoặc món đồ bị gãy. Lúc này CT3D có thể scan hoặc dựng mô hình từ ảnh, sau đó tư vấn vật liệu phù hợp: mô hình trưng bày dùng resin để mịn, phụ kiện chịu lực dùng PETG hoặc Nylon, chi tiết ngoài trời dùng ASA.
Với khách cá nhân ở xa như Đà Nẵng, Nghệ An hay Hà Nội, quy trình có thể làm hoàn toàn qua Zalo: gửi ảnh, nhận báo giá, duyệt file và nhận hàng qua đơn vị vận chuyển trong 1–3 ngày sau khi hoàn thiện.
Sinh viên và giảng viên
Sinh viên kỹ thuật, kiến trúc, thiết kế công nghiệp thường cần in chi tiết cho đồ án, robot thi đấu, mô hình kiến trúc hay sản phẩm tốt nghiệp. Thời hạn thường gấp và ngân sách có hạn, nên lời khuyên là gửi file sớm, ưu tiên FDM PLA hoặc PETG cho chi tiết lớn và chỉ dùng resin cho phần cần chi tiết nhỏ. CT3D từng phục vụ các trường như Đại học Bách Khoa TP.HCM và Đại học Sư phạm Kỹ thuật TP.HCM theo thông tin trên website.
Với mô hình kiến trúc, nên chia mô hình thành nhiều phần in riêng rồi lắp ghép để tránh support nhiều và dễ sơn. Với robot, chi tiết chịu va đập như ốp, càng gắp nên dùng PETG, Nylon hoặc PA12 thay vì PLA giòn.
Doanh nghiệp
Doanh nghiệp cần sự ổn định: chất lượng đồng đều giữa các lần đặt, hóa đơn chứng từ rõ ràng và khả năng mở rộng từ mẫu thử sang loạt nhỏ. CT3D là pháp nhân có mã số thuế 3703413302, phục vụ hơn 100 đối tác theo website, trong đó có Unilever, Matsuya R&D, VinFast, Vingroup. Doanh nghiệp có thể kết hợp in 3D với scan, kiểm tra 3D, khuôn silicon và gia công CNC tại cùng một đầu mối, xem tổng quan tại trang dịch vụ tạo mẫu nhanh.
Với nhà máy ở Bình Dương, Đồng Nai, Bắc Ninh hay Hải Phòng, các đơn hàng đồ gá, jig kiểm tra và chi tiết thay thế thường được đặt lặp lại. Lưu trữ file và thông số in của từng mã giúp những lần đặt sau nhanh hơn và kết quả nhất quán.

9. Quy trình đặt in 3D theo yêu cầu tại CT3D
Quy trình đặt in được rút gọn để khách hàng, dù ở TP.HCM hay tỉnh xa, đều có thể làm việc nhanh. Các bước dưới đây áp dụng cho hầu hết đơn hàng in 3D.
- Gửi yêu cầu: gửi file STL/STEP hoặc ảnh, bản vẽ qua Zalo 0888 7999 38, kèm số lượng, mục đích sử dụng và thời hạn; có thể dùng trang liên hệ CT3D.
- Kiểm tra file và tư vấn: kỹ sư kiểm tra mesh, độ dày thành, hướng in, đề xuất công nghệ và vật liệu.
- Báo giá: nhận báo giá trong ngày làm việc kèm thời gian dự kiến.
- Xác nhận: khách duyệt phương án, file cuối cùng và mức hậu xử lý.
- In và hậu xử lý: in, gỡ support, làm sạch, hoàn thiện theo thỏa thuận.
- Kiểm tra và giao hàng: kiểm tra ngoại quan và kích thước, đóng gói, giao tại xưởng hoặc gửi vận chuyển.
Thời gian thực hiện
Thời gian phụ thuộc công nghệ, kích thước, số lượng và mức hậu xử lý, nên sẽ được báo cụ thể cùng báo giá. Đơn gấp nên báo trước để được sắp lịch máy phù hợp. Sau khi hoàn thiện, hàng gửi toàn quốc thường đến trong 1–3 ngày tùy đơn vị vận chuyển.
Điểm nhận và giao hàng tại TP.HCM
Khách ở TP.HCM có thể nhận hàng tại các xưởng Tam Bình, Linh Trung hoặc Quận 6 cũ, thuận tiện cho khu Thủ Đức, Dĩ An, Bình Dương và khu Tây Sài Gòn. Nên gọi trước để biết đơn hàng đang ở xưởng nào.
10. Câu hỏi thường gặp
In 3D theo yêu cầu tại TP.HCM có nhận in 1 chiếc không?
Có. CT3D nhận in từ 1 chi tiết với các công nghệ FDM, SLA, MJF PA12 và cả in kim loại SLM theo công bố của CT3D.
Nên chọn FDM hay resin cho mô hình trưng bày?
Nên chọn resin SLA nếu mô hình nhỏ, nhiều chi tiết và cần bề mặt mịn; chọn FDM nếu mô hình lớn, hình khối đơn giản và cần tiết kiệm chi phí, có thể chà nhám, sơn để cải thiện bề mặt.
Vật liệu nào bền nhất khi để ngoài trời?
Trong nhóm FDM, ASA phù hợp nhất cho ngoài trời nhờ chống tia UV và chịu nhiệt tốt hơn PLA; PETG là lựa chọn thay thế khá. Tránh dùng PLA cho chi tiết phơi nắng.
Tôi nên gửi file STL hay STEP?
Gửi STL là đủ để in, nhưng gửi thêm STEP giúp kỹ sư kiểm tra kích thước và sửa thiết kế dễ hơn. Hãy ghi rõ đơn vị milimét.
Giá in 3D được tính như thế nào?
Giá phụ thuộc công nghệ, vật liệu, thể tích, độ phân giải, support và hậu xử lý. CT3D báo giá theo từng file trong ngày làm việc, không áp bảng giá chung.
In 3D có đạt dung sai lắp ghép không?
Có, ở mức phù hợp từng công nghệ: theo công bố của CT3D, MJF PA12 khoảng ±0,05 mm và SLM khoảng ±0,02 mm; bề mặt lắp yêu cầu cao có thể được CNC hoàn thiện sau in.
Ở Hà Nội có đặt in 3D tại CT3D được không?
Được. CT3D phục vụ toàn quốc qua file và Zalo, có xưởng tại Hải Phòng hỗ trợ phía Bắc, giao hàng 1–3 ngày sau khi hoàn thiện tùy đơn vị vận chuyển.
Thông tin liên hệ in 3D theo yêu cầu
CÔNG TY TNHH SẢN XUẤT THƯƠNG MẠI DỊCH VỤ CT3D (CT3D Group / Cường Thái Group)
- Mã số thuế: 3703413302
- Địa chỉ ĐKKD: 141/51/7 Nguyễn Tri Phương, KP Nhị Đồng 2, Phường Dĩ An, TP.HCM
- Nhà xưởng: Đường Tam Bình, P. Tam Bình; Đường số 16, P. Linh Trung; Số 40, Đường 23, Phường 10, Quận 6 (cũ), TP.HCM; Hải Phòng (khu Hải Dương cũ)
- Hotline/Zalo: 0888 7999 38 (Mr. Cường) – 0975 008 728 (Mr. Thái)
- Website: https://in3d.edu.vn/ – https://ct3dgroup.com/
Dịch vụ liên quan của CT3D
- CT3D Group: Dịch vụ in 3D, scan 3D TP.HCM trọn gói cho 3 miền
- In 3D SLA khổ lớn 800×800×500 mm: in resin liền khối tại CT3D
- In 3D kim loại SLM: dịch vụ inox 316L, nhôm, titan tại TP.HCM
- Dịch vụ scan 3D và thiết kế ngược scan-to-CAD tại TP.HCM
- Làm khuôn silicon theo yêu cầu, vacuum casting loạt nhỏ
- Gia công CNC xốp gỗ theo yêu cầu – tạo mẫu nhanh khổ lớn
- CT3D – In 3D, scan 3D, tạo mẫu nhanh (in3d.edu.vn)
- CT3D Group – Thiết kế, tạo mẫu 3D, composite, polyresin (ct3dgroup.com)
TƯ VẤN ĐẦU TƯ & BOOKING SỚM
Thông tin tổng hợp về năng lực, nhà xưởng và các dịch vụ của doanh nghiệp được cập nhật tại trang CT3D – dịch vụ in 3D theo yêu cầu.
